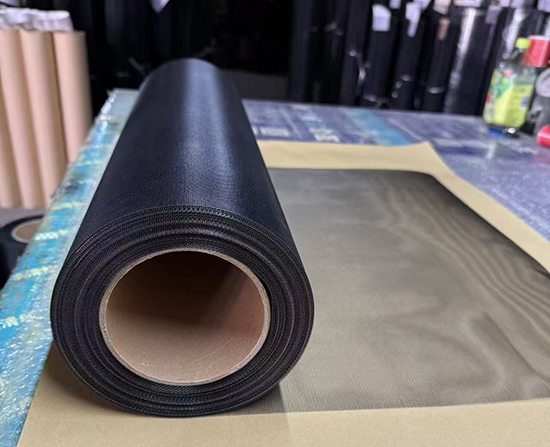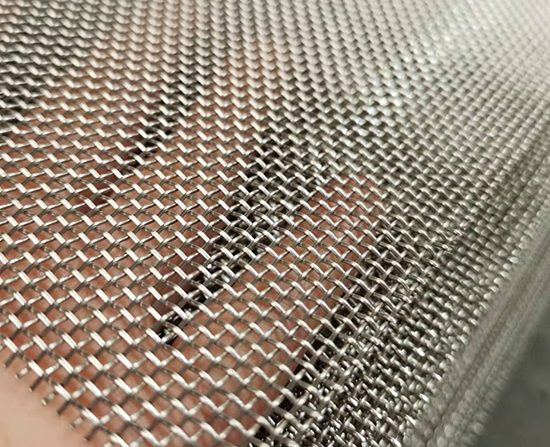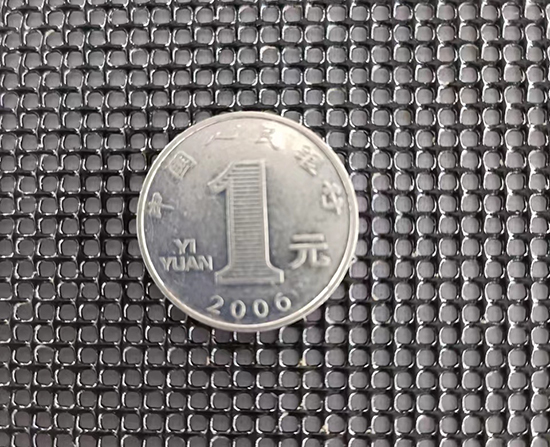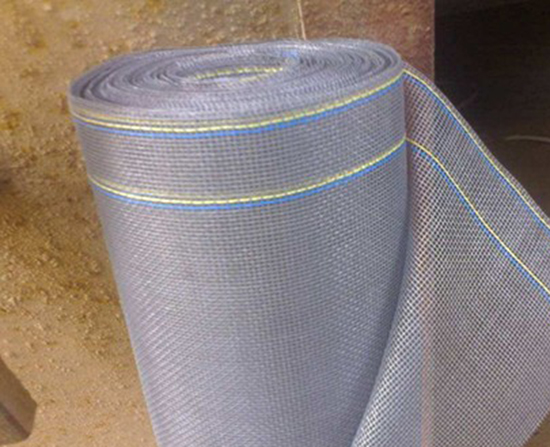
金刚网纱窗用着用着,常常网面没坏,焊点先出了问题:先起小黑点,慢慢泛锈,再往后网丝松动,整张网报废。不少用户以为是 "网子不行",其实没吃透一个关键环节 —— 焊接点位的防护。这篇就以 18 目高清金刚网为例,把焊点为什么容易出问题、该怎么防,一次讲明白。 **一、焊点为什么是金刚网最薄弱的环节** 先看原理。金刚网的纵横丝材靠电阻焊熔接在一起,焊接时的局部高温会破坏钢丝表面的氧化膜和保护层,焊点区域的组织和母材不完全一致,行业里叫 "热影响区"。这个区域的耐蚀能力天生比母材弱,加上焊点表面不可能**平整,会残留微小凹坑和毛刺,后续涂层在这些位置容易薄厚不均,甚至漏镀。潮气一旦从这些薄弱处渗入,锈蚀就会从焊点向四周扩散,慢慢侵蚀整张网。还有一个容易被忽略的事实:目数越高、网孔越密,焊点数量就越多,薄弱点也就越多。对 18 目高清金刚网这类焊点密集、点位细小的产品来说,焊点防护的重要性会被成倍放大,更值得盯紧。 **二、焊点防护要抓三个环节** **是焊前选材。基材要稳定,304 不锈钢是主流选择,杂质少、耐蚀底子好,焊后恢复钝化膜的能力也更强。18 目高清金刚网网孔细密、焊点数量多,对基材稳定性的要求比普通目数更高,认准正规钢厂的稳定货源很重要。 第二是焊中控制。焊接电流、时间要稳定,焊点大小均匀、熔接饱满但不烧穿;焊后自然冷却,不能用水急冷,急冷容易产生应力裂纹,给后期锈蚀留下隐患。好的焊点看起来大小一致、颜色均匀,用手摸没有明显毛刺感,这是工艺稳定的直观表现。 第三是焊后处理,这一步最容易被忽略,却是决定寿命的关键。焊后先清洗焊斑、清除表面铁污染,再做酸洗钝化,让表面重新生成致密钝化膜;有条件的厂家还会在网面增加涂层,把焊点一并覆盖。18 目高清金刚网焊点多、点位小,涂层更要喷得均匀,才能把每一个焊接点位都护住,任何一个漏喷的小点,都可能成为几年后的锈蚀起点。这里补充一个常见误区:同样的基材,焊接和焊后处理工艺不同,整张网的寿命能差出一大截。所以判断一张网好不好,不能只看丝亮不亮,更要看它有没有完整的焊接质量管控流程。 **三、采购和验货时盯住这四点** 门窗厂、纱窗厂和批发商在验收 18 目高清金刚网时可以 "四看":一看焊点颜色,发黑发黄的多半焊后处理不到位;二看焊点平整度,毛刺明显、凹凸不平的要警惕;三看整网焊点均匀性,疏密不一说明焊接参数不稳定;四看耐锈表现,可以要求厂家说明酸洗钝化工艺和涂层方式。如果条件允许,让厂家把同批次样网寄一小块,放到潮湿环境里观察一个月,和展厅样品对比一下,比参数更有说服力。如果源头厂家连焊后钝化都不做,网面再亮,长期使用也要打问号。判断一家 18 目高清金刚网供应商是否值得长期合作,焊点这一项往往最见真章。建议**合作时小批量试单,装两三个窗户跟踪一年,比任何口头承诺都可靠。 **四、日常使用别帮倒忙** 焊点怕的是潮气加腐蚀物叠加。家里的 18 目高清金刚网清洁时,别用强酸强碱清洁剂,别用硬钢丝球猛擦网面;雨季过后用清水冲洗、自然晾干即可。保养五金和密封条时,注意别让油污长期积在焊点区域。擦网时顺着丝纹方向轻擦,别来回硬蹭,减少对焊点的扰动。每年入夏前顺手检查一下焊点:用干布擦一遍网面,重点看焊点有没有变色起点,个别焊点出现锈点先擦净保持干燥,锈点扩大再考虑换网,别拖到整张网报废。发现早处理,纱窗寿命能再拉长一截。 焊点这一关把住,纱窗多用好几年不是虚话。作为高透网厂家,威乐在生产 18 目高清金刚网时把焊后钝化设为固定工序,目的就是让每张网到用户手里都能经得起时间。如果你正在选 18 目高清金刚网,不妨把焊点防护当作**道考题。关于焊点防护,还有什么想了解的,欢迎在评论区交流。